

Qualitätskontrolle bei der Produktion von farbbeschichteten Stahlbändern
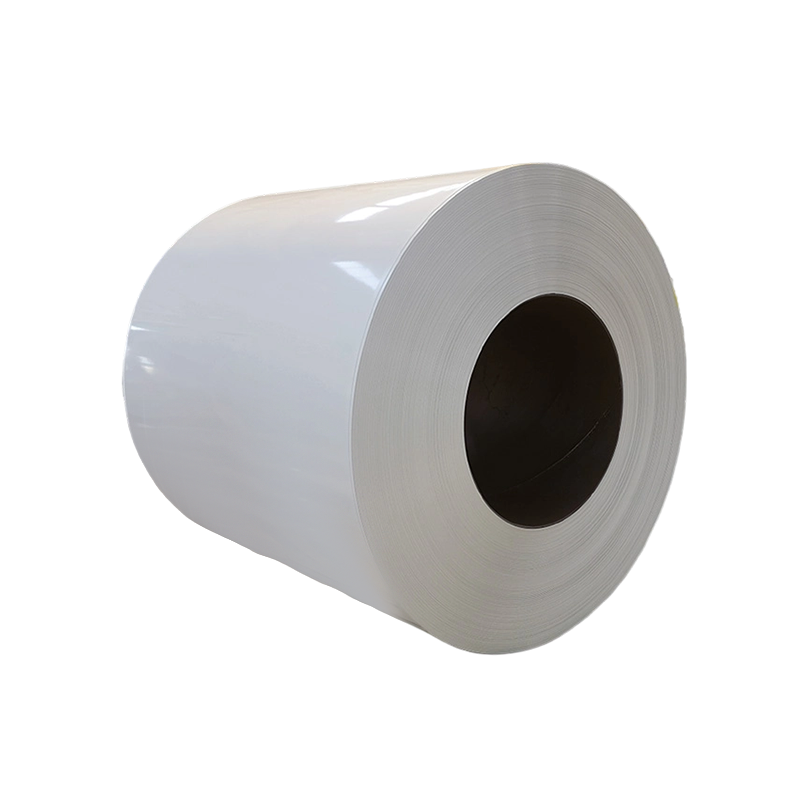
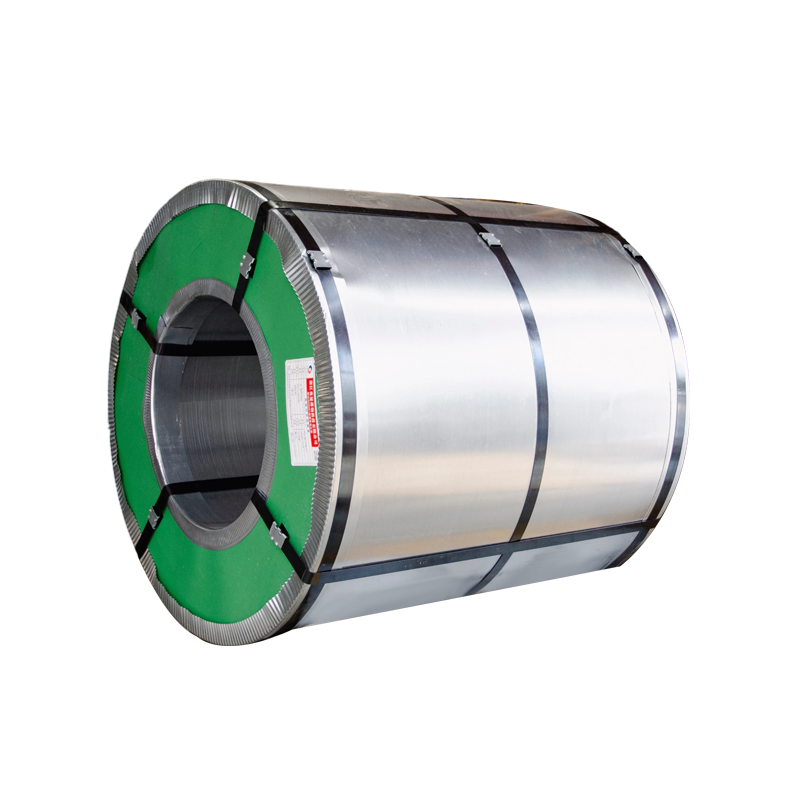
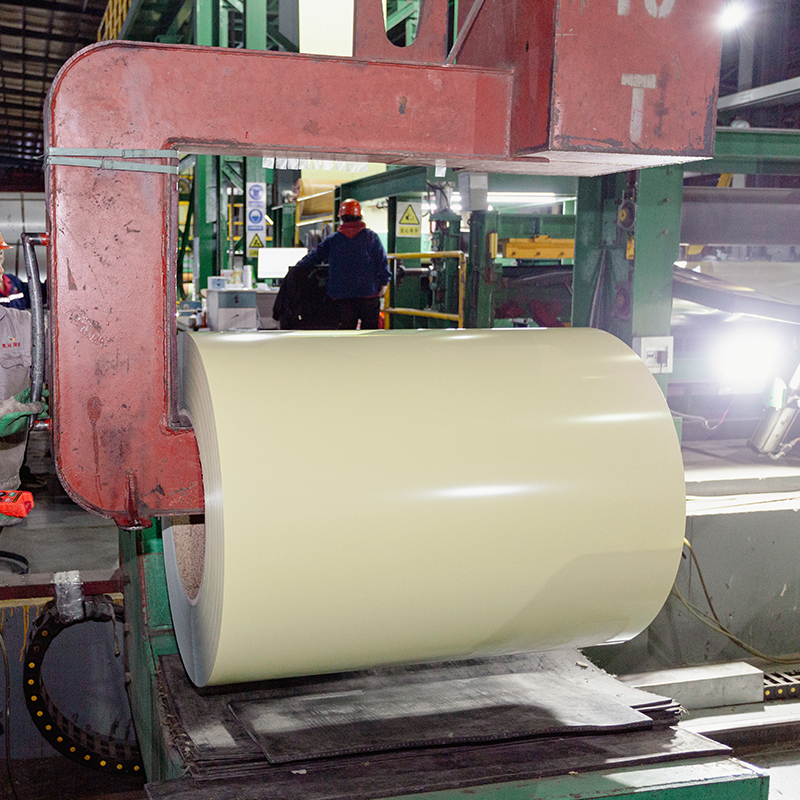
Die Qualität eines Farbbeschichtete Stahlspule wird durch ein komplexes Zusammenspiel von Substratqualität, metallischer Beschichtungsintegrität, organischer Beschichtungsanwendung und Oberflächenbeschaffenheit bestimmt. Für Hersteller müssen Qualitätskontrollsysteme jede Produktionsphase überwachen, um sicherzustellen, dass die Endprodukte die Leistungsspezifikationen für Korrosionsbeständigkeit, Formbarkeit und Aussehen erfüllen.
Die Qualitätskontrolle für farbbeschichtete Stahlspulen umfasst die Inspektion des Rohmaterials, die Überwachung während des Prozesses und die Prüfung des Endprodukts. Zu den wichtigsten Parametern gehören Beschichtungsdicke, Haftung, Härte, Farbkonsistenz und Erkennung von Oberflächenfehlern. Die Qualität des Endprodukts hängt in erster Linie vom Produktionsprozess ab, aber auch unsachgemäße Handhabung und Lagerung können erhebliche Schäden verursachen.
Kernqualitätsparameter
Die Leistung farbbeschichteter Stahlspulen wird durch mehrere voneinander abhängige Parameter bestimmt, die während der gesamten Produktion kontrolliert werden müssen.
Beschichtungsdicke
Bei Außenanwendungen sollte die Schichtdicke der Vorderseite mindestens 20 μm betragen (Grundierung ≥5 μm, Decklack ≥15 μm). Eine zu geringe Dicke beeinträchtigt den Korrosionsschutz, während eine zu große Dicke zu Rissen und schlechter Haftung führt.
Haftung und Formbarkeit
Die Bleistifthärte sollte dem 2H-Standard entsprechen, mit einer 180°-Biegeleistung von ≤3T. Diese Parameter stellen sicher, dass die Beschichtung beim Rollformen und Profilieren intakt bleibt, ohne dass es zu Rissen oder Delaminationen kommt.
Korrosionsbeständigkeit
Für Außenanwendungen ist eine Salznebelbeständigkeit von ≥500 Stunden erforderlich. Diese Tests simulieren die Langzeitexposition gegenüber korrosiven Umgebungen und validieren die Schutzleistung des Beschichtungssystems.
Methodeen zur Messung der Schichtdicke
Eine genaue Messung der Schichtdicke ist für die Qualitätskontrolle unerlässlich. Die folgende Tabelle fasst die wichtigsten Messmethoden und ihre Anwendungen zusammen.
| Method | Prinzip | Bewerbung | Zerstörerisch |
|---|---|---|---|
| Magnetisches Dickenmessgerät | Elektromagnetische Induktion | Magnetische Untergründe (Stahl) | Zerstörungsfrei |
| Magnetisches Wirbelstrommessgerät | Kombinierter Magnet- und Wirbelstrom | Sowohl magnetische als auch nicht magnetische Substrate | Zerstörungsfrei |
| Mikrometermethode | Dickenunterschied vor/nach dem Entfernen | Alle Substratarten | Zerstörerisch |
| Metallurgische Mikroskopie | Querschnittsmessung | Schiedsprüfung | Zerstörerisch |
Standardmessverfahren
Bei verzinkten, farbbeschichteten Coils ist die Unterscheidung zwischen der Zinkschicht und der organischen Beschichtung unerlässlich, da standardmäßige magnetische Dickenmessgeräte die gesamte nichtmagnetische Schichtdicke messen.
- Schritt 1 Messen Sie die Gesamtdicke der „Zinkschichtbeschichtung“ mit einem magnetischen Dickenmessgerät an fünf Stellen, die mehr als 25 mm vom Rand der Probe entfernt sind.
- Schritt 2 Entfernen Sie die organische Beschichtung mit einem Entferner, der die Zinkschicht nicht angreift. Messen Sie erneut an den gleichen Stellen, um die Zinkschichtdicke zu ermitteln.
- Schritt 3 Subtrahieren Sie die Dicke der Zinkschicht von der Gesamtdicke, um die Dicke der organischen Beschichtung zu erhalten.
- Standard Befolgen Sie GB/T 13448-2019 „Testmethoden für farbbeschichtete Stahlbleche und -bänder“ oder ISO 2178 für internationale Konformität.
Qualitätskontrollmatrix: Wichtige Leistungsindikatoren
Der folgende Vergleich gibt einen strukturierten Überblick über die kritischen Qualitätsparameter für farbbeschichtete Stahlcoils.
| Parameter | Akzeptanzstandard | Messmethode | Auswirkungen auf die Leistung |
|---|---|---|---|
| Beschichtungsdicke (Front) | ≥20μm | Magnetisches Messgerät / Mikrometer | Korrosionsschutz, Haltbarkeit |
| Bleistifthärte | ≥2H | Bleistifthärtetest | Kratzfestigkeit, Verschleiß |
| 180°-Biegung | ≤3T | T-Biegetest | Formbarkeit, Rissbeständigkeit |
| Schlagfestigkeit | ≥9J | Schlagtest | Haltbarkeit im Handhabung |
| Salznebelbeständigkeit | ≥500h | Salzsprühkammer | Langfristiger Korrosionsschutz |
| Farbunterschied | <3ΔE | Spektralphotometer | Ästhetische Konsistenz |
| 60° Glanz | >60 | Glanzmesser | Visuelles Erscheinungsbild |
Qualitätskontrolle im Prozess
Während der Herstellung erkennen und beheben strenge prozessbegleitende Qualitätskontrollmaßnahmen potenzielle Probleme umgehend. Zu den wichtigsten Kontrollpunkten gehören:
- Beschichtungsauftrag Die Schichtdicke wird kontinuierlich mittels zerstörungsfreier Prüfverfahren überwacht. Sowohl die Beschichtungsgeschwindigkeit als auch die Temperatur werden kontrolliert, da eine falsche Temperatur zu einer Beschichtung mit schlechten physikalischen Eigenschaften führen kann.
- Oberflächeninspektion Durch visuelle Inspektionen werden Oberflächenfehler wie Kratzer, Dellen oder Nadellöcher erkannt. Automatisierte Inspektionssysteme mit Kameras und Sensoren scannen die Oberfläche mit hoher Geschwindigkeit, um selbst kleinste Unregelmäßigkeiten zu erkennen.
- Haftungsprüfung Gitterschnitt- und Schlagprüfungen überprüfen die Haftfestigkeit zwischen der Beschichtung und dem Substrat und stellen sicher, dass die Beschichtung während der Umformvorgänge intakt bleibt.
Häufige Oberflächenfehler und Vorbeugung
Oberflächenfehler können sowohl das Aussehen als auch die Leistung von farbbeschichteten Stahlspulen beeinträchtigen. Das Bewusstsein für häufige Fehler ermöglicht eine proaktive Prävention.
- Kratzer Verursacht durch unsachgemäße Handhabung oder Kontakt mit scharfen Gegenständen während der Verarbeitung. Vermeiden Sie dies durch sorgfältigen Umgang und die Verwendung von Schutzmaterialien.
- Nadellöcher Winzige Löcher in der Beschichtung, die das Substrat der Korrosion aussetzen. Kontrolliert durch gleichmäßiges Auftragen der Beschichtung und ordnungsgemäße Aushärtung.
- Orangenschale Ungleichmäßige Oberflächenstruktur, die durch unsachgemäßen Beschichtungsfluss oder Aushärtungsbedingungen verursacht wird. Kontrolliert durch optimierte Beschichtungsformulierung und Prozessparameter.
- Farbunterschied Farbabweichungen zwischen Chargen oder innerhalb einer einzelnen Spule. Kontrolliert durch präzise Pigmentdispersions- und Farbanpassungssysteme.
Anforderungen an Lagerung und Handhabung
Um die Qualität farbbeschichteter Stahlcoils nach der Produktion aufrechtzuerhalten, ist eine ordnungsgemäße Lagerung unerlässlich. Eine unsachgemäße Lagerung kann zu Schäden an der Beschichtung, Rost und Abblättern führen.
- Umwelt In trockenen, gut belüfteten Räumen mit einer Luftfeuchtigkeit unter 70 % und einer Temperatur zwischen 5 °C und 40 °C lagern. Vermeiden Sie extreme Temperaturschwankungen, die zu Kondensation führen können.
- Positionierung Die Spulen müssen vertikal (stehend) auf speziellen Holz- oder Kunststoffsätteln gelagert werden. Der Boden der Spule sollte mindestens 10 cm über dem Boden liegen.
- Stapeln Beschränken Sie die Stapelung auf maximal 3 Lagen. Verwenden Sie zwischen den Schichten trockene, saubere Holzpads, um den Druck gleichmäßig zu verteilen. Halten Sie einen Abstand von mindestens 10 cm zwischen benachbarten Spulen ein.
- Handling Verwenden Sie spezielle Coil-Gabelstapler oder C-Haken. Verwenden Sie zum Heben keine Drahtseile, da dies die Spule verformen und die Beschichtung beschädigen kann.
- Originalverpackung Halten Sie die Originalverpackung während der Lagerung intakt. Wenn die Verpackung zur Inspektion geöffnet wird, stellen Sie sie umgehend wieder her.
Fazit
Qualitätskontrolle für Farbbeschichtete Stahlspules ist ein umfassender Prozess, der die Auswahl des Substrats, das Auftragen der Beschichtung, die Oberflächeninspektion und die ordnungsgemäße Lagerung umfasst. Zu den wichtigsten Qualitätsparametern gehören die Beschichtungsdicke (≥20 μm), die Haftung (2H-Bleistifthärte), die Formbarkeit (≤3T-Biegung) und die Korrosionsbeständigkeit (≥500 Stunden Salznebel).
Präzise Messungen mit magnetischen Dickenmessgeräten, Mikrometermethoden oder metallurgischer Mikroskopie gewährleisten eine gleichbleibende Qualität. In-Prozess-Inspektionssysteme erkennen Mängel frühzeitig, während die richtige Lagerung und Handhabung Schäden nach der Produktion verhindert. Wenn alle Qualitätskontrollelemente ordnungsgemäß umgesetzt werden, liefern farbbeschichtete Stahlspulen zuverlässige Leistung mit einer Lebensdauer von 7 bis 25 Jahren, abhängig vom gewählten Beschichtungssystem.
Häufig gestellte Fragen
Die Mindestdicke der Frontbeschichtung für Außenanwendungen beträgt 20 μm, bestehend aus Grundierung (≥ 5 μm) und Decklack (≥ 15 μm). Eine zu geringe Dicke beeinträchtigt den Korrosionsschutz und die Lebensdauer.
Die Schichtdicke kann mit zerstörungsfreien Methoden (magnetisches Dickenmessgerät, magnetisches Wirbelstrommessgerät) oder zerstörenden Methoden (Mikrometer, metallurgische Mikroskopie) gemessen werden. Bei verzinkten Coils müssen die Zinkschicht und die organische Beschichtung getrennt gemessen werden.
Der empfohlene Lagertemperaturbereich liegt zwischen 5 °C und 40 °C bei einer relativen Luftfeuchtigkeit unter 70 %. Vermeiden Sie extreme Temperaturschwankungen, die zu Kondensation führen und die Beschichtung beschädigen können.
Farbbeschichtete Stahlspulen müssen vertikal (stehend) gelagert werden, da eine horizontale Lagerung zu Verformungen, Zusammenfallen der Spulen und Schäden an der Beschichtung führen kann. Durch die vertikale Lagerung verringert sich auch das Risiko, dass der Stapeldruck die Beschichtung beschädigt.
Stapeln should be limited to a maximum of 3 layers. Each layer should use dry, clean wooden pads to distribute pressure evenly and prevent coating damage. Adjacent coils should be separated by at least 10cm.
Der primäre Standard in China ist GB/T 13448-2019 „Testmethoden für farbbeschichtete Stahlbleche und -bänder“. Zu den internationalen Standards gehören ISO 2178 und ASTM-Standards für Dickenmessung und Leistungstests.
Die Beschichtung ist ein erheblicher Produktionskostenfaktor. Jeder Mikrometer Beschichtungsdicke bedeutet für Großhersteller etwa 1 Million US-Dollar an Materialkosten. Eine präzise Dickenkontrolle kann bei gleichbleibender Qualität erhebliche Kosten einsparen.
Für Außenanwendungen ist eine Salznebelbeständigkeit von mindestens 500 Stunden erforderlich. Dieser Test validiert die Fähigkeit der Beschichtung, das Stahlsubstrat in korrosiven Umgebungen wie Küsten- oder Industriegebieten zu schützen.